한국어 · Tiếng Việt · Tất cả bài viết tiếng Việt
Dù thay đổi quy trình để giảm chi phí thuê ngoài dịch vụ mạ, nếu mỗi lần nhận sản phẩm sản xuất hàng loạt đều phải thống nhất lại tiêu chí kiểm tra, gánh nặng phân loại và kiểm tra lại vẫn còn. Tùy hình dạng sản phẩm, Innozinc có thể được áp dụng với đơn giá gia công mạ thấp hơn mạ kẽm nhúng nóng. Để chuyển lợi thế giá này thành cải thiện chi phí giao hàng thực tế, ngay từ giai đoạn mẫu cần thống nhất khả năng chống ăn mòn, kiểm tra ren bằng dưỡng, trạng thái lắp đai ốc và giới hạn cho phép của dấu tiếp xúc với đồ gá.
Khi xem xét gia công mạ Innozinc, nên xác định phạm vi công việc đến cả bước chuyển kết quả đánh giá mẫu thành tiêu chí kiểm tra sản xuất hàng loạt. KEMP thực hiện mạ trên chi tiết thực tế của khách hàng tại nhà máy Ulsan, Hàn Quốc, rồi đánh giá khả năng chống ăn mòn, độ bám dính, ngoại quan và khả năng gia công theo tiêu chuẩn kiểm tra và điều kiện lắp ráp. Kết quả được xem xét cùng điều kiện sản xuất để thiết lập phê duyệt ban đầu và tiêu chí kiểm tra sản xuất hàng loạt. Quy trình áp dụng trên mẫu và quản lý chất lượng của KEMP

Xác định phạm vi chi tiết được phê duyệt cùng số hiệu sửa đổi bản vẽ
Ngay cả với cùng tên sản phẩm, nếu vật liệu, dung sai ren, hình dạng uốn hoặc vị trí hàn thay đổi, các vị trí cần kiểm tra sau mạ cũng thay đổi. Hồ sơ phê duyệt cần ghi mã chi tiết và số hiệu sửa đổi bản vẽ, đồng thời xác định trạng thái của mẫu thực tế tương ứng với bản vẽ. Ở giai đoạn này cũng cần quyết định mạ sau khi hoàn tất cắt gọt, hàn, uốn hay tiếp tục gia công sau mạ.
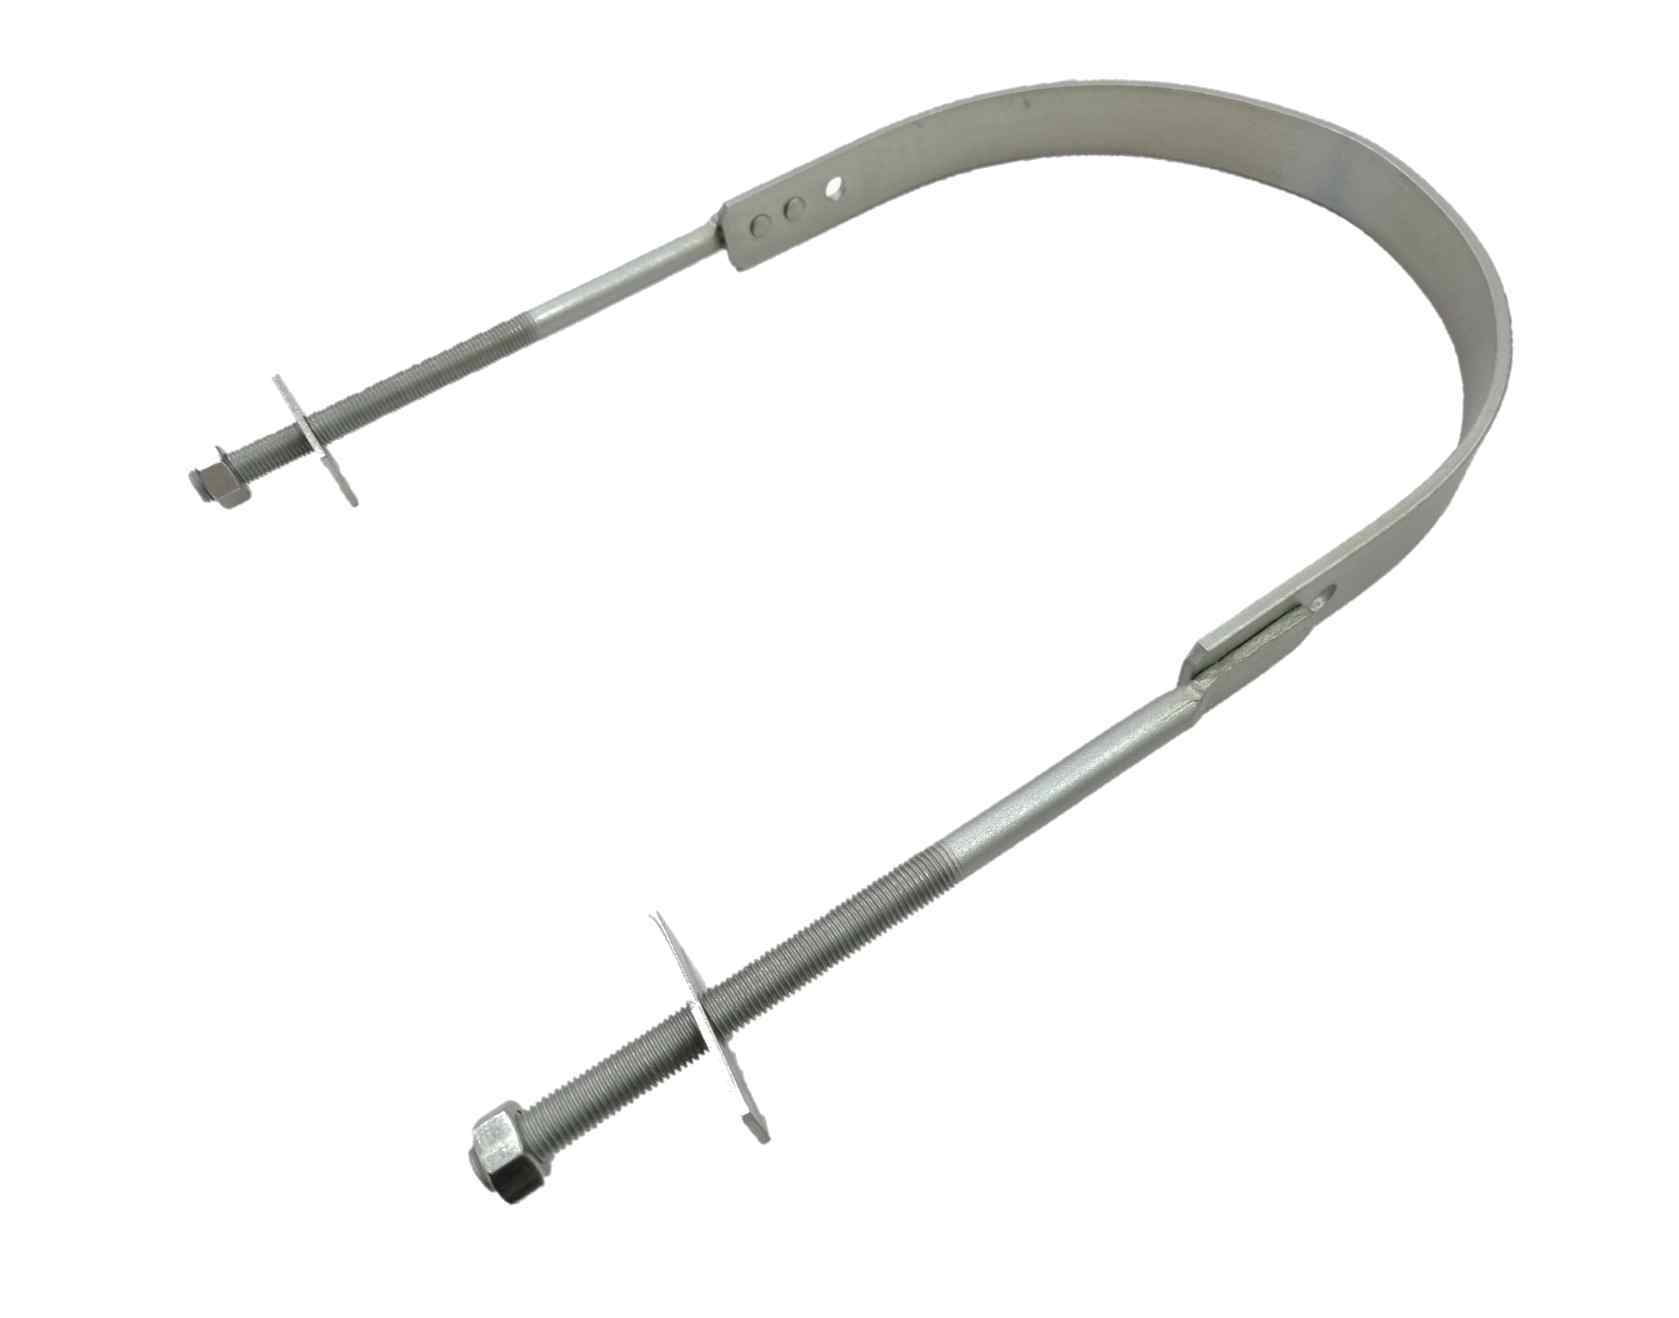
Đối với cụm lắp ráp, phạm vi các chi tiết cấu thành cần được xác định rõ hơn. Đối tượng đánh giá sẽ khác nhau tùy việc chỉ thay đổi bu lông chữ U hay áp dụng cùng quy cách cho cả đai ốc và vòng đệm. Trong đánh giá phụ kiện kim loại ngành điện, KEMP cũng kiểm tra riêng khả năng chống ăn mòn của bu lông chữ U và của đai ốc, vòng đệm vuông. Cách phân biệt này giúp tránh nhầm lẫn giữa kết quả thử của chi tiết chính và phạm vi phê duyệt phụ kiện. Ví dụ đánh giá bu lông chữ U và phụ kiện
Ở giai đoạn mua hàng, phạm vi phê duyệt này được đưa vào quy cách đặt hàng. Thay vì chỉ ghi tên sản phẩm, chỉ định cả bản vẽ đã phê duyệt và số hiệu sửa đổi của quy cách xử lý bề mặt sẽ giúp xác định rõ cơ sở sản xuất, kiểm tra cho những đơn hàng tiếp theo.
Ghi phương pháp thử và vùng đánh giá cùng thời gian thử chống ăn mòn
Khi xác lập yêu cầu chống ăn mòn, cần ghi phương pháp thử, trạng thái mẫu và vùng đánh giá cùng thời gian thử. Muốn diễn giải kết quả theo cùng một ý nghĩa, phải thống nhất đánh giá gỉ trắng hay gỉ đỏ, và bao gồm những vùng nào trên thân, ren hoặc bề mặt tiếp xúc. Điều kiện đánh giá ở trạng thái thành phẩm hay sau gia công, siết lắp cũng cần phù hợp với quá trình sử dụng sản phẩm.
Đánh dấu vùng đánh giá trên ảnh chi tiết giúp đơn giản hóa việc yêu cầu thử nghiệm và xác nhận kết quả. Ví dụ, trên bu lông chữ U có thể phân biệt vùng cong, vùng thẳng và vùng ren, đồng thời nhận diện riêng phụ kiện. Liên kết mã mẫu thử với số ảnh giúp đối chiếu đúng vị trí khi xuất hiện thay đổi bề mặt trên sản phẩm sản xuất hàng loạt sau này.

Innozinc là công nghệ xử lý bề mặt kết hợp lớp kẽm điện kết tủa với màng gốm vô cơ để bảo đảm khả năng chống ăn mòn. Quy cách áp dụng được lựa chọn bằng cách xem xét đồng thời yêu cầu chống ăn mòn và kích thước sau mạ. Hồ sơ phê duyệt cần ghi tên sản phẩm, chiều dày yêu cầu, điều kiện thử và đánh giá thành một bộ thống nhất để chuyển thành quy cách giao hàng thực tế. Cấu trúc lớp phủ và đặc tính ứng dụng của Innozinc
Liên kết chiều dày lớp mạ với vị trí đo và kiểm tra lắp ráp
Tại ren và các vị trí lắp ghép, chỉ giá trị chiều dày trung bình khó thể hiện đầy đủ khoảng hở lắp ráp. Trước hết cần chọn các vị trí ảnh hưởng đến chức năng trên bản vẽ, sau đó quy định vị trí và phương pháp đo. Với vùng ren, kết hợp kiểm tra bằng dưỡng sau mạ và thử siết lắp với chi tiết đối ứng thực tế sẽ giúp xác nhận riêng sự phù hợp về kích thước và trạng thái lắp ráp.
Ví dụ, nếu lớp mạ dày 8 μm hình thành đồng đều trên ren ngoài có góc biên dạng 60°, đường kính trung bình tăng theo hình học khoảng 4t, tức 32 μm (0.032 mm). Phép tính này là điểm khởi đầu để xem xét đồng thời dung sai ren trước mạ và chiều dày mục tiêu. Tiêu chí kiểm tra chi tiết thực tế được xác định theo dưỡng kiểm sau mạ và dung sai bản vẽ. Thiết kế đường kính trung bình của ren và chiều dày lớp mạ

Đánh giá lắp ráp cũng cần ghi quy cách, xử lý bề mặt của đai ốc đối ứng và điều kiện siết lắp. Nếu đai ốc dùng khi phê duyệt khác với đai ốc dùng trong lắp ráp hàng loạt, cần xác định các hạng mục phải kiểm tra với tổ hợp mới. Mô-men siết hoặc công đoạn gia công tiếp theo được áp dụng theo quy cách lắp ráp của khách hàng.
ISO 4042:2022 về chi tiết liên kết mạ điện cũng đề cập đồng thời đến đặc tính kích thước, quản lý nguy cơ giòn hydro, thiết kế và lắp ráp. Với chi tiết liên kết cường độ cao, cấp bền cùng yêu cầu tiền xử lý, hậu xử lý cần được xác nhận ngay khi tiếp nhận mẫu. Thông tin chính thức về ISO 4042:2022
Lưu ảnh chuẩn ngoại quan cùng điều kiện sản xuất hàng loạt
Nếu chỉ ghi ngoại quan là “tốt”, giới hạn chấp nhận dấu đồ gá hoặc khác biệt màu sắc có thể được diễn giải khác nhau. Cần phân biệt bề mặt lộ ra ngoài, bề mặt tiếp xúc với chi tiết khác và bề mặt được phép tiếp xúc với đồ gá, rồi lập ảnh chuẩn cho trạng thái chấp nhận được. Các nội dung cần thiết để đánh giá, như vị trí và phạm vi dấu tiếp xúc, được ghi bên cạnh ảnh.
Tiêu chí ngoại quan này cũng phải phù hợp với điều kiện sản xuất. Sau khi phát hiện vấn đề ngoại quan tại vùng tiếp xúc trong giai đoạn sản xuất bu lông chữ U ban đầu, KEMP đã điều chỉnh đồ gá treo và hướng treo. Trong các đợt sản xuất tiếp theo, KEMP kiểm tra ngoại quan và sự hình thành lớp mạ trên thân, ren và vùng liên kết. Trường hợp này cho thấy muốn duy trì trạng thái bề mặt của mẫu khi chuyển sang sản xuất hàng loạt, cần xem xét cả cách treo chi tiết. Ví dụ cải thiện điều kiện sản xuất bu lông chữ U

Mẫu cần phản ánh điều kiện tiền xử lý, mạ và hậu xử lý sẽ sử dụng trong sản xuất hàng loạt. Hồ sơ phê duyệt liên kết quy trình áp dụng với phiên bản tài liệu quản lý; đồng thời cần thống nhất hạng mục phải kiểm tra lại khi thay đổi đồ gá, hướng treo hoặc phương pháp xử lý. Liên kết kết quả kiểm tra mà khách hàng cần xác nhận với thông tin quy trình do KEMP quản lý cũng giúp thu hẹp phạm vi cần xem xét khi xuất hiện khác biệt chất lượng sau này.

Cách chuyển nội dung phê duyệt ban đầu thành kiểm tra đầu vào
Dưới đây là ví dụ để trao đổi và thống nhất nhằm chuyển kết quả đánh giá mẫu sang kiểm tra sản xuất hàng loạt. Giá trị chấp nhận, số lượng và tần suất kiểm tra được xác định theo bản vẽ chi tiết và tiêu chuẩn kiểm tra của khách hàng.
- Nhận diện chi tiết: Mã chi tiết, số hiệu sửa đổi bản vẽ, vật liệu, trạng thái gia công và các chi tiết cấu thành đã phê duyệt như đai ốc, vòng đệm
- Khả năng chống ăn mòn: Phương pháp và thời gian thử, trạng thái mẫu, tiêu chí gỉ trắng và gỉ đỏ, vùng đánh giá và số ảnh
- Kích thước và lắp ráp: Vị trí và phương pháp đo, tiêu chí dưỡng kiểm sau mạ, chi tiết đối ứng và điều kiện siết lắp
- Ngoại quan: Bề mặt quan trọng, vị trí cho phép tiếp xúc với đồ gá, ảnh chuẩn, giới hạn dấu tiếp xúc và màu sắc
- Sản xuất và giao hàng: Tài liệu quy trình đã phê duyệt và phiên bản, nhận diện lô sản xuất, nội dung báo cáo kiểm tra, số lượng và tần suất kiểm tra, hạng mục cần xác nhận khi có thay đổi
Trong đợt giao hàng đầu tiên, sản phẩm sản xuất hàng loạt thực tế được kiểm tra theo các hạng mục đã thống nhất, rồi đối chiếu kết quả với mẫu đã phê duyệt. Các lần kiểm tra đầu vào tiếp theo xác nhận sự thống nhất của mã chi tiết, bản vẽ, quy cách xử lý bề mặt và các hạng mục kiểm tra đã quy định. Với từng hạng mục, phân biệt nội dung xác nhận bằng báo cáo kiểm tra xuất xưởng, đo khi nhập hàng hoặc quản lý bằng thử nghiệm định kỳ sẽ giúp giảm gánh nặng kiểm tra trùng lặp.
Nên lưu mẫu đã phê duyệt và ảnh chuẩn cùng quy cách áp dụng, lịch sử phê duyệt. Ảnh dùng làm chuẩn ngoại quan cần ghi lại cùng một vị trí dưới điều kiện chiếu sáng và độ phóng đại tương tự. Khi thay đổi vật liệu, hình dạng hoặc quy cách xử lý bề mặt, có thể bắt đầu từ các hạng mục khác với phê duyệt hiện tại.
Giảm chi phí mạ trong khi giữ nguyên đơn giá giao hàng
Với nhà sản xuất khó tăng đơn giá giao hàng, chênh lệch chi phí thuê ngoài dịch vụ mạ tác động trực tiếp đến chi phí sản xuất. Tùy hình dạng sản phẩm, Innozinc có thể được áp dụng với đơn giá gia công mạ thấp hơn mạ kẽm nhúng nóng, trở thành phương án giảm chi phí mạ cho chi tiết hiện tại.
Có thể bắt đầu đánh giá từ chi tiết đang được cung cấp. So sánh báo giá theo cùng bản vẽ và yêu cầu tính năng, sau đó áp dụng Innozinc lên chi tiết thực tế để kiểm tra khả năng chống ăn mòn và trạng thái lắp ráp. Tiến hành báo giá cùng đánh giá mẫu giúp bộ phận mua hàng xem xét chênh lệch chi phí mạ, còn bộ phận chất lượng và sản xuất đánh giá khả năng áp dụng trên cùng một chi tiết.
Lúc này, cần xem xét riêng lợi thế về đơn giá mạ và chi phí phân loại, làm lại, xử lý lại. Chuyển vùng đánh giá và điều kiện lắp ráp của mẫu đã phê duyệt thành tiêu chí kiểm tra sản xuất hàng loạt sẽ giúp so sánh cả chi phí kiểm tra, làm lại ở giai đoạn sản xuất theo cùng một cơ sở. Khi giảm được xử lý lại không cần thiết, lượng hóa chất, nước rửa và năng lượng bổ sung cũng giảm.
Nếu muốn đồng thời kiểm tra chi phí mạ của chi tiết hiện tại và khả năng áp dụng Innozinc, vui lòng gửi bản vẽ hiện hành và tiêu chí kiểm tra đang sử dụng. KEMP sẽ cung cấp báo giá gia công mạ và hạng mục đánh giá mẫu phù hợp với chi tiết, đồng thời hỗ trợ thống nhất tiêu chí kiểm tra sản phẩm đầu tiên.